国产真实一区二区三区-精品久久久久成人-国产91我把她日出白浆-日韩av地址-99热在-精品一区二区三区蕾丝女性性av-超91在线-国产精品一区二区色蜜蜜-日韩激情网大尺度中文字幕-99re6这里只有精品-欧美人动与zoxxxx乱

鋁合金鑄件補焊的注意事項-泊頭市東鳳輪胎模具有限公司

泊頭東鳳壓力容器
13803230861
15343172222
當(dāng)前位置:首頁>行業(yè)資訊>行業(yè)資訊>鋁合金鑄件補焊的注意事項

鋁合金鑄件補焊的注意事項

工業(yè)鋁鑄件|鑄鋁件加工 來源:聚源發(fā)布時間:2024/7/30 10:39:13
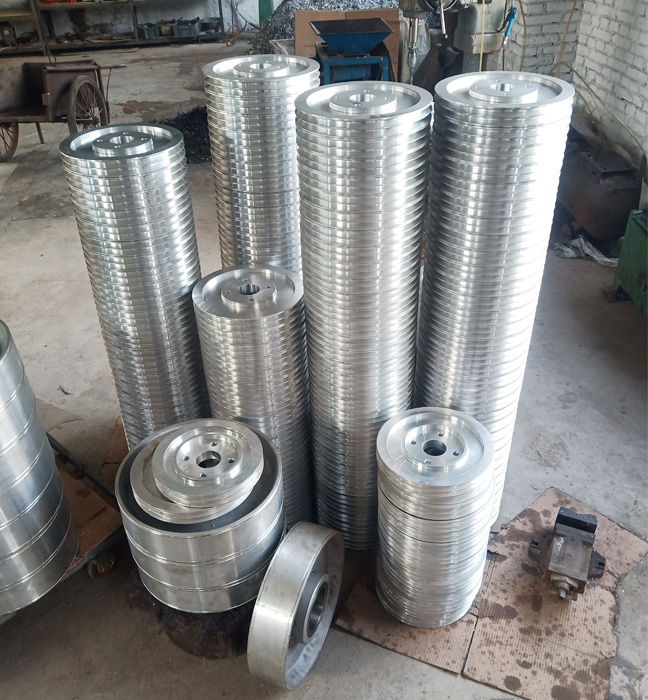
鋁合金鑄件補焊是一個復(fù)雜且精細(xì)的過程,需要注意多個方面以確保補焊質(zhì)量和鑄件性能,鋁合金的密度遠(yuǎn)低于鋼鐵等金屬材料,因此鋁合金鑄件具有重量輕的特點,有助于減輕產(chǎn)品整體重量,提高運輸效率和節(jié)能降耗,鋁合金表面容易形成一層致密的氧化膜,具有良好的耐腐性能,能夠在潮濕、酸堿等惡劣環(huán)境下長期使用。
鋁合金鑄件
以下是鋁合金鑄件一些關(guān)鍵的注意事項:
一、焊前準(zhǔn)備焊條處理: 焊補用的焊條不宜直接使用,應(yīng)在150~160℃下烘焙2小時,以排除其中的水分,減少焊縫中的氫氣孔。選用合適的焊條,如純鋁焊條L109、鋁硅合金焊條L209、鋁錳合金焊條L309、鋁鎂合金焊條L409等,根據(jù)鑄件的具體材質(zhì)和性能要求選擇。焊件清理: 焊接前清理焊件表面的油污、塵埃、氧化物等雜質(zhì),可以用丙酮等溶劑清洗。對于厚板鋁合金,還需要用鋼絲刷進(jìn)行清理。
坡口加工: 缺陷深度小于20mm的鑄件焊補時,可將缺陷處鏟成60°~70°的V形坡口,加工后的坡口表面應(yīng)平整、光滑,無裂紋、分層、夾雜等缺陷。加工出的坡口不應(yīng)24小時未進(jìn)行焊補,以避免氧化和污染。
二、焊接過程焊接方法: 鋁合金鑄件補焊常采用焊條電弧焊或氬弧焊等方法。焊條電弧焊時,焊接時采用直流反極性法。氬弧焊時,注意選擇合理的焊絲材料和焊接參數(shù),如交流TIG焊方法補焊效果_佳。
焊接操作: 焊接操作時不宜作橫向擺動,以免焊件過熱而氧化。焊條應(yīng)垂直于焊件表面,沿焊接方向作直線往返運動,使焊縫金屬在液態(tài)的時間長一些,有利于氫氣從熔池中逸出。引弧或接縫時,電弧不宜過短,以免焊條與焊件粘接或熔合不良;焊接過程電弧不宜過長,應(yīng)控制在5~6mm之間,以避免金屬熔滴氧化快、飛濺大、易形成氣孔等缺陷。鋁焊條的熔化速度_快,操作時要使焊條的進(jìn)給速度跟接上焊條的熔化速度。
焊接順序: 鑄鋁件中有多條裂紋存在時,應(yīng)先焊補小裂紋,再焊補大裂紋。長裂紋應(yīng)分段焊補,每段長度為60~70mm,先從裂紋中間向一端焊去,再回到裂紋中間向另一端焊去。
三、焊后處理退火處理: 為焊縫金屬的組織及消除焊接殘余應(yīng)力,鑄鋁件焊補后應(yīng)進(jìn)行300~350℃的整體退火處理,然后緩冷。
清渣和清理: 多層焊補應(yīng)逐層進(jìn)行清渣,以免引起焊縫的夾渣。整體焊接工作結(jié)束后,用蒸汽或熱水沖掉焊件表面的熔渣和飛濺物,以免焊件受到腐。
四、其他注意事項焊接環(huán)境: 焊接時應(yīng)在干燥、無風(fēng)或風(fēng)小的環(huán)境中進(jìn)行,以避免焊接過程中產(chǎn)生氣孔等缺陷。焊工技能: 焊工應(yīng)熟練掌握焊接技能,熟悉焊接設(shè)備和材料的使用,以確保焊接質(zhì)量。
安全防護: 焊接過程中應(yīng)佩戴好防護眼鏡、防護面罩等個人防護裝備,以防止飛濺物和有害氣體的傷害。
綜上所述,鋁合金鑄件補焊需要注意焊前準(zhǔn)備、焊接過程、焊后處理以及其他相關(guān)事項,以確保補焊質(zhì)量和鑄件性能。

相關(guān)資訊

5
2026-8
科學(xué)維保體系,是輪胎翻新硫化罐長效服役的核心確保。相比于故障后維修,常態(tài)化預(yù)防性養(yǎng)護能有效規(guī)避大部分設(shè)備隱患,降低停機損耗。企業(yè)可建立設(shè)備運行檔案,規(guī)范操作流程,定期檢修電控系統(tǒng)與承壓結(jié)構(gòu),杜絕違規(guī)作業(yè)。
5
2026-8
穩(wěn)定的氣溫管控是鑄鋁件批量標(biāo)準(zhǔn)化生產(chǎn)的核心確保。隨著精密鑄鋁需求提升,汽車配件、機械零部件等鑄鋁產(chǎn)品,均要求車間恒溫恒濕生產(chǎn)環(huán)境,弱化自然氣溫波動帶來的影響。通過規(guī)范環(huán)境氣溫、匹配適配工藝參數(shù),可有效降低鑄鋁件殘次品率,提升產(chǎn)品強度、密封性與尺寸精度。
5
2026-8
工藝材質(zhì)與性能標(biāo)準(zhǔn),是輪胎模具定制的核心條件。模具材質(zhì)需根據(jù)輪胎生產(chǎn)批量、生產(chǎn)環(huán)境選定,常規(guī)量產(chǎn)模具選用鑄鋼、鍛鋼材質(zhì),具備耐受高溫、耐磨損、不易變形的特性,滿足高頻次硫化生產(chǎn)需求;
5
2026-8
成熟的輪胎模具加工工藝賦予輪胎模具的綜合性能,適配各類輪胎規(guī)模化生產(chǎn)。花紋加工工藝,可確保輪胎抓地力、排水性等核心性能達(dá)標(biāo),均勻的模具結(jié)構(gòu)能讓輪胎硫化成型更均勻,有效降低殘次品率。
5
2026-8
高性價比與循環(huán)利用特性,讓鋁鑄件成為工業(yè)制造材料。鋁合金材料可回收二次利用,契合當(dāng)下工業(yè)綠色生產(chǎn)標(biāo)準(zhǔn)。經(jīng)過工藝優(yōu)化的鋁鑄件,抗壓強度高、使用壽命長,無需頻繁更換維護,大幅降低設(shè)備運維成本。
5
2026-8
工程胎翻新花紋板模后期精加工與試模檢驗是確保成品質(zhì)量的關(guān)鍵環(huán)節(jié)。經(jīng)過機加工的花紋板模進(jìn)行噴砂、防銹處理,部分產(chǎn)品按需進(jìn)行鍍層加工,延緩硫化過程中的銹蝕損耗。隨后投入試硫化試驗,檢驗成型輪胎花紋成型效果,針對細(xì)微缺陷修正打磨。整套工藝流程嚴(yán)謹(jǐn),兼顧模具結(jié)構(gòu)強度與成型精度。
5
2026-8
2026年8月1日上午10:00左右,陽泉的李總訂購的電熱節(jié)能硫化機準(zhǔn)時發(fā)出。
5
2026-8
憑借綜合性能,低壓鋁鑄件應(yīng)用場景廣泛,主要適配汽車零部件、新能源設(shè)備、五金機械、醫(yī)療器械及通訊器材等領(lǐng)域。針對汽車輪轂、殼體管件、精密支架等承重、密封、承壓類零件,適配性強。
5
2026-8
在環(huán)保與運營成本層面,電熱節(jié)能硫化機優(yōu)勢突出,運行無廢氣污水排放,契合環(huán)保管控要求。設(shè)備實現(xiàn)按需加溫,減少無效能耗,長期使用可有效降低用電成本。機型規(guī)格豐富,平板式、框架式均可定制,既能批量標(biāo)準(zhǔn)化生產(chǎn),也可適配異形橡膠制品加工。
5
2026-8
完善的后期處理工藝進(jìn)一步提升了異形鋁鑄件的實用性與美觀度。鑄件成型后可通過打磨、拋光、陽極氧化、噴砂、噴涂等工藝優(yōu)化表面質(zhì)感,提升抗氧化、抗磨損能力。
銷售熱線
13803230861
郵箱地址
dongfeng@btdongfeng.com
公司地址
泊頭市寺門村鎮(zhèn)
泊頭市東鳳輪胎模具有限公司 2011(C)版權(quán)所有 并對網(wǎng)站所有內(nèi)容保留解釋權(quán) 冀ICP備19004222號-1 

冀公網(wǎng)安備13098102000584號