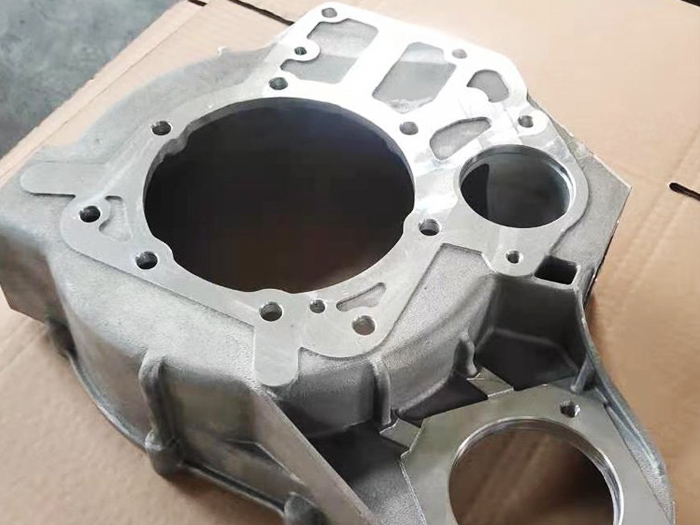
重力鑄造鋁件依托鋁液自重自然充型成型,工藝成熟穩(wěn)定,鑄件致密度高、內(nèi)部氣孔砂眼少產(chǎn)品尺寸把控準(zhǔn),壁厚均勻,適配泵體殼體、機(jī)械閥體、設(shè)備支架等配件生產(chǎn),小批量到大批量均可投產(chǎn),生產(chǎn)成本可控,廣泛應(yīng)用于流體機(jī)械、機(jī)電、汽配等行業(yè)零部件制造。
重力鑄造鋁件變形多源于凝固收縮不均、模具溫差、冷卻失衡,需從模具、澆鑄工藝、后處理多環(huán)節(jié)管控尺寸形變。模具制作階段優(yōu)化型腔結(jié)構(gòu),合理設(shè)置拔模斜度,針對(duì)厚薄懸殊部位增設(shè)工藝補(bǔ)肋,平衡鋁液凝固收縮量;模具提前時(shí)效調(diào)質(zhì)處理,減少生產(chǎn)受熱后模具自身變形,型腔精加工嚴(yán)控公差,確保毛坯基礎(chǔ)尺寸穩(wěn)定。模具預(yù)熱是關(guān)鍵工序,依據(jù)鑄件大小將模溫穩(wěn)定在180℃~280℃,避免低溫模具驟冷鋁液造成局部急縮翹曲,厚薄區(qū)域分區(qū)控溫,厚壁處預(yù)埋冷卻鑲塊,薄壁位置增設(shè)保溫層,縮小鑄件各部位冷卻溫差。
澆注環(huán)節(jié)把控鋁液溫度與澆鑄速度,鋁合金熔煉溫控在合理區(qū)間,避免超溫加劇凝固收縮量;采用低速平穩(wěn)澆入,減少紊流帶來的內(nèi)應(yīng)力集中,合理布置澆口、冒口位置,利用冒口補(bǔ)縮抵消鑄件收縮形變,規(guī)避局部缺料與收縮變形。鑄件凝固后把控開模時(shí)間,過早拆模鑄件未全部定型易在外力下扭曲,拆模過晚受模具收縮卡緊拉扯變形,依據(jù)產(chǎn)品壁厚確定脫模時(shí)序。
脫模后的毛坯妥善碼放,單層平放、定點(diǎn)支撐,杜絕懸空堆放自重彎折變形;大件鑄件增設(shè)專用工裝托架存放。熱處理工序循序漸進(jìn)升降溫,采用階梯升溫工藝,避免急速升溫降溫產(chǎn)生熱應(yīng)力變形。精加工前預(yù)留自然時(shí)效周期,釋放鑄件內(nèi)部鑄造應(yīng)力,再上機(jī)車銑鉆孔,從源頭杜絕加工后二次形變。多道工藝配合,可有效將
重力鑄造鋁件形變控制在公差范圍內(nèi),降低廢品率。